
重點摘要:MES 是製造執行系統(Manufacturing Execution System),負責管理從工單下達到成品入庫之間的現場生產活動,包括派工、報工、品質、追溯、設備與績效分析,在國際標準 ISA-95(IEC 62264)中位於 ERP 與現場控制系統之間的第三層。
ERP 管「要生產什麼、什麼時候交」,MES 管「現場實際怎麼生產、做得如何」。中小製造業是否該導入 MES,取決於訂單複雜度、追溯要求與現場數據化程度,而不是跟風。本文從老闆的投資決策角度,說明 MES 系統功能、與 ERP 差異、導入前的準備度評估、分階段導入路線與選型重點。
「ERP 上明明顯示工單已經開立三天,現場卻說還沒開工;客戶要求追查某批產品用了哪一批原料,品保花了兩天翻紙本紀錄才找到。」這是許多中小製造業老闆的日常。ERP 導入了,報表也有了,但工廠現場仍然是一個黑盒子:生產進度靠電話問,良率靠月底統計,設備停機原因沒人記得。MES 就是用來打開這個黑盒子的系統。
但 MES 也不是萬靈丹。顧問現場常見的情況是,企業在現場流程還沒標準化、基礎資料還不完整時就急著上系統,結果作業員覺得多了一堆輸入工作,資料品質差,系統最後變成擺設。這篇文章不推薦特定品牌,而是協助老闆回答三個問題:我需要 MES 嗎?要先準備什麼?怎麼導入才不會失敗?
MES 是什麼?製造執行系統的定義與定位
依製造業解決方案協會 MESA International 的定義,MES 是驅動製造作業有效執行的動態資訊系統,負責管理從「工單下達到製造現場」到「產品交付成為成品」之間的生產作業。簡單說,MES 處理的是工廠現場每一天、每一班、每一張工單的實際執行狀況。
ISA-95 五層架構:MES 位在哪一層?
理解 MES 最好的方式,是看國際自動化學會(ISA)制定的 ISA-95 標準,國際上也採用為 IEC 62264。依 ISA 官方說明,ISA-95 是企業系統與控制系統整合的標準,定義了製造營運與企業經營之間的資訊交換模型,並將製造企業分為五個層級:
| 層級 | 名稱 | 代表系統或設備 | 時間尺度(一般理解) |
|---|---|---|---|
| Level 4 | 企業經營規劃與物流 | ERP、財務、採購、銷售 | 月、週、日 |
| Level 3 | 製造營運管理(MOM) | MES、倉儲管理、品質實驗室、設備保養管理 | 日、班、小時 |
| Level 2 | 監控與監督控制 | SCADA、HMI 人機介面 | 分鐘、秒 |
| Level 1 | 感測與操作 | PLC、感測器、控制器 | 秒以下 |
| Level 0 | 實體生產製程 | 機台、產線、製程本身 | 即時 |
MES 位於 Level 3,向上接收 ERP 的生產計畫與工單需求,向下從設備與控制系統取得現場數據,再把實際產出、耗用物料、生產績效回傳給 ERP。ISA-95 第三部分將 Level 3 的活動分為生產、品質、庫存(物流)、維護四大類營運管理,這也是為什麼現在業界常用「MOM 製造營運管理」來描述比傳統 MES 更完整的範圍。設備數據傳輸方面,業界常用 OPC 基金會制定、並已成為國際標準 IEC 62541 的 OPC UA 通訊協定。
MES 系統有哪些功能?MESA-11 功能逐項說明
MESA International 在 1990 年代提出 MES 的 11 項核心功能,常被稱為 MESA-11 模型,至今仍是評估 MES 系統範圍的參考架構。以下把每項功能翻成老闆聽得懂的語言,並說明它解決什麼問題:
| MESA-11 功能 | 白話說明 | 解決的現場痛點 |
|---|---|---|
| 資源分配與狀態 | 掌握機台、模具、治具、人員目前的可用狀態 | 排程時不知道哪台機器有空、模具在哪裡 |
| 作業排程 | 依產能與優先順序安排細部生產順序 | 插單頻繁、換線次數過多 |
| 生產單位派工 | 把工單派到指定機台與人員 | 現場靠口頭派工,進度無法掌握 |
| 文件管理 | 在現場提供正確版本的作業指導書、圖面、配方 | 現場使用舊版圖面造成不良 |
| 資料收集 | 收集產量、時間、參數、異常等現場數據 | 報工靠手寫,月底才知道產出 |
| 人力管理 | 記錄人員工時、技能與作業紀錄 | 無法計算各工單實際人工成本 |
| 品質管理 | 即時記錄檢驗結果、異常與不良 | 不良發現太晚,整批報廢 |
| 製程管理 | 監控製程並在異常時提醒或調整 | 參數偏移沒人發現 |
| 維護管理 | 追蹤設備保養與維修紀錄 | 保養延誤造成突發停機 |
| 產品追蹤與履歷 | 記錄每批產品用了哪些材料、經過哪些站別 | 客訴時追溯要花好幾天 |
| 績效分析 | 比較實際與計畫,計算稼動、良率等指標 | 不知道效率損失在哪裡 |
實務上,大多數中小企業不需要一次導入全部 11 項功能。最常見的起手式是「派工報工、生產進度看板、品質紀錄、產品追溯」四項,先解決現場透明化問題,再依需要擴充設備連線與績效分析。
MES 與 ERP 差異在哪?為什麼有了 ERP 還需要 MES?
這是老闆最常問的問題。ERP 和 MES 的差別,不在於誰比較高級,而在於管理對象與時間尺度不同。ERP 的生產模組通常只到「工單開立、領料、完工入庫」的層級,至於工單在現場經過哪些站、每站花多少時間、哪一台機器做的、中間發生什麼異常,ERP 通常不記錄,這正是 MES 的範圍。
| 比較項目 | ERP 企業資源規劃 | MES 製造執行系統 |
|---|---|---|
| 主要使用者 | 業務、採購、財會、生管、管理層 | 現場作業員、班組長、製造、品保、設備 |
| 管理對象 | 訂單、物料、庫存、成本、財務 | 工單在現場的實際執行、機台、人員、品質 |
| 時間尺度 | 以日、週、月為主 | 以班、小時、分鐘為主 |
| 核心問題 | 要生產什麼、需要多少料、成本多少 | 現在做到哪裡、做得好不好、為什麼慢 |
| 資料來源 | 人工輸入交易單據為主 | 現場報工、條碼掃描、設備自動擷取 |
| 典型產出 | 財務報表、庫存報表、採購建議 | 即時生產看板、良率、稼動率、產品履歷 |
兩套系統是互補關係:ERP 把工單送給 MES,MES 把實際產量、耗料、工時回傳給 ERP,讓 ERP 的成本與庫存更準確。如果公司還沒有 ERP,或 ERP 的基本資料(料號、BOM、途程)還不正確,建議先處理 ERP,相關內容可參考 ERP 系統導入指南。
你的工廠需要 MES 嗎?導入前的準備度評估
MES 不是每家工廠都需要。以下是顧問實務上常用的需求訊號與準備度檢核,老闆可以先自我評估。
出現這些訊號,代表值得評估 MES
- 客戶要求批次追溯或產品履歷,現在靠紙本查詢要花很長時間。
- 多品種少量、插單頻繁,生管排程每天都在救火。
- 生產進度要靠電話或走到現場問,業務無法即時回覆客戶交期。
- 不良發現太晚,往往整批做完才知道有問題。
- 不知道機台實際稼動率,想投資新設備卻沒有數據支持。
- 工單實際工時與標準工時差異大,產品成本算不準。
導入前必須先準備好的基礎
需求訊號存在,不代表馬上可以上系統。以下基礎沒有到位,MES 導入失敗的機率會大幅提高:
- 料號與 BOM 正確:物料主檔與用料清單錯誤,MES 的耗料與追溯資料就不可能正確。
- 途程與標準工時已建立:每個產品經過哪些站別、每站標準工時多少,是派工與績效分析的基準。
- 現場作業已有基本 SOP:如果每個班組做法都不同,系統只會把混亂數位化。可參考 SOP 標準作業程序怎麼寫。
- 現場基本 5S 與標示:物料、半成品、模具位置混亂,條碼掃描與追溯都難以落實。
- 有明確的管理指標:先想清楚要看哪些數字,例如準時交貨率、良率、稼動率,系統才知道要收集什麼。
- 有專責窗口與高層支持:MES 牽涉生產、品保、生管、資訊多個部門,沒有老闆支持與專案負責人,很難推動。
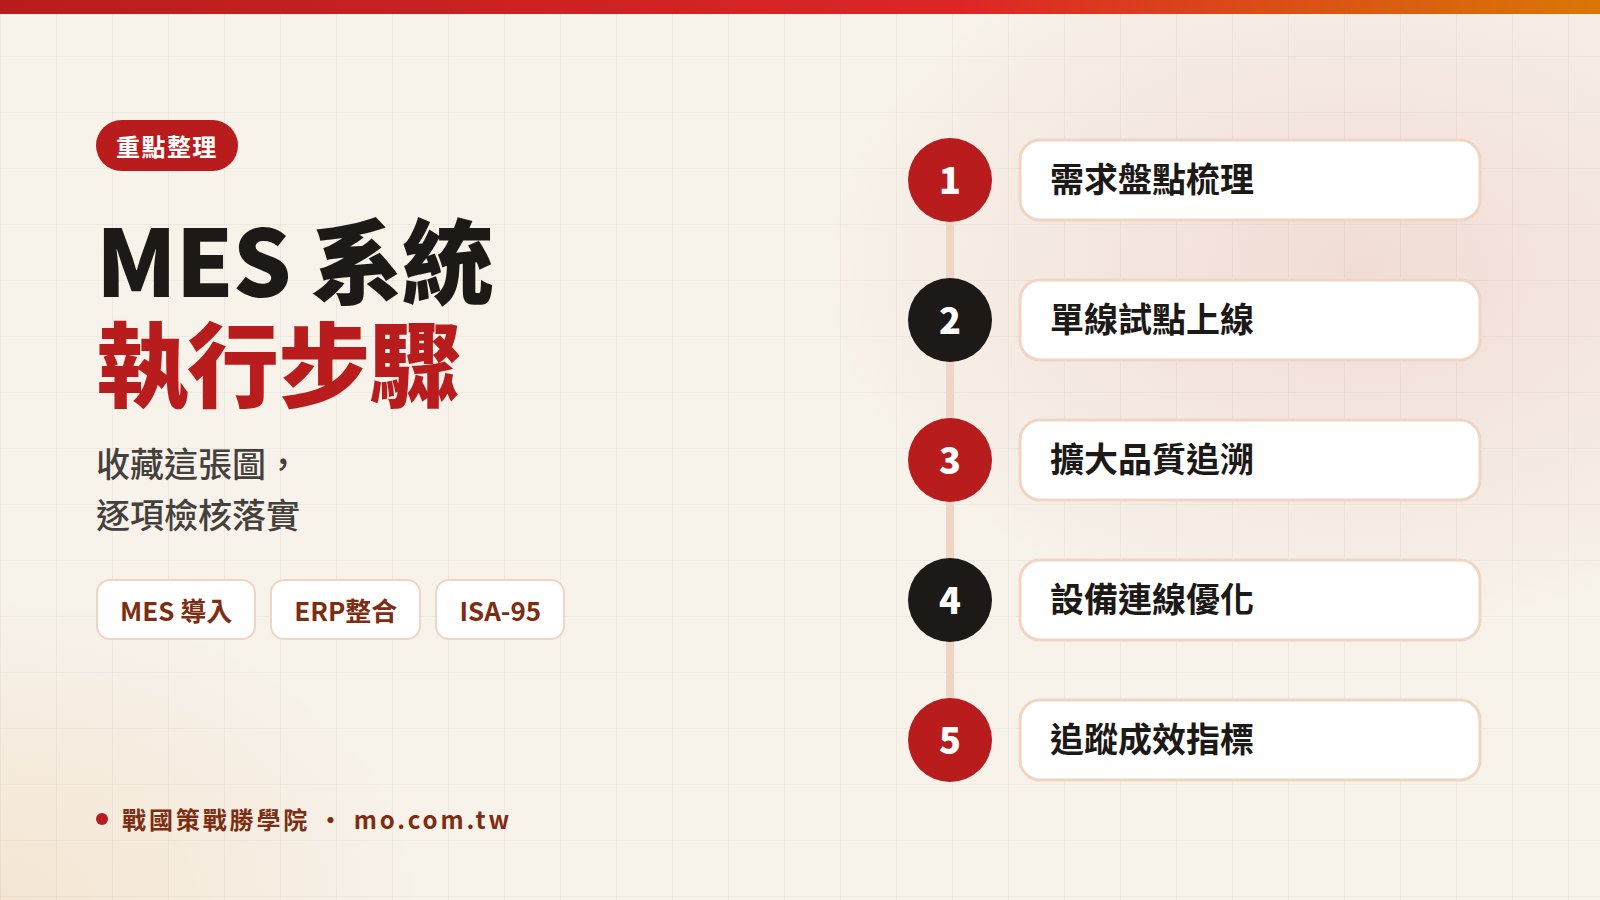
MES 導入怎麼做?分四階段降低風險
MES 導入的最大風險,是一次想做太多。建議以「先透明、再管控、後優化」的順序分階段進行,每個階段都設定可量測的成果,確認效益後再進入下一階段。
第一階段:需求盤點與流程梳理
先畫出現有的生產流程:從接單、排程、領料、各站加工、檢驗、入庫到出貨,標出每個環節目前用什麼表單、誰記錄、資料流向哪裡。接著列出最痛的三到五個問題,排定優先順序。這個階段的產出是一份需求規格書,內容應包含流程圖、必要功能、報表需求、與 ERP 的介接範圍,以及現場設備清單與連線可行性。
第二階段:試點導入,先求現場透明
選一條代表性的產線或一個車間試點,先上線派工、報工與生產看板,讓管理者可以即時看到工單進度。試點期間要特別注意作業員的輸入負擔,能用條碼掃描就不要手動輸入,能自動擷取就不要人工填寫。試點成功的判斷標準不是「系統上線了」,而是「現場願意用、資料準確、主管開始用數據管理」。
第三階段:擴大範圍並加入品質與追溯
試點穩定後,擴大到其他產線,並加入品質檢驗紀錄、不良登錄、批次追溯等功能。此時與 ERP 的雙向介接也應該完成,確保工單、領料、完工資料一致。
第四階段:設備連線與績效優化
最後才是設備自動擷取數據,計算稼動率、OEE 等績效指標,並把異常停機原因系統化分析。這個階段的效益最大,但前提是前面幾個階段的資料品質已經穩定。OEE 的計算方式可參考 OEE 設備綜合效率計算。
導入後要追蹤的成效指標
建議在導入前先量測以下指標的基準值,上線後定期比較,才能客觀評估投資效益:
- 準時交貨率 = 準時交貨的訂單數 ÷ 總交貨訂單數 × 100%
- 一次良率 = 第一次即通過檢驗的數量 ÷ 投入數量 × 100%
- 報工資料即時率 = 在規定時間內完成報工的工單數 ÷ 總工單數 × 100%
- 追溯所需時間:從接到客訴到查出完整批次履歷所需的時間
- 設備稼動率:依公司定義的計算方式,前後比較須採用一致的公式
MES 系統怎麼選?評估廠商重點與常見失敗原因
評估廠商的關鍵問題
市面上的 MES 系統從套裝軟體、雲端訂閱到客製開發都有,價格與導入時間差異很大。費用會隨功能範圍、使用者數、設備連線數量與客製程度而變動,請以廠商正式報價為準。比起比較功能清單,以下問題更能看出廠商是否適合你:
| 評估面向 | 要問廠商的問題 | 為什麼重要 |
|---|---|---|
| 產業經驗 | 是否有與我們相同製程型態(離散加工、組裝、批次製程)的導入經驗?能否安排實地參訪? | 不同製程的追溯與排程邏輯差異很大 |
| ERP 介接 | 是否已有與我們現有 ERP 介接的經驗?介接方式與維護責任如何劃分? | 介接失敗會造成兩套系統資料不一致 |
| 設備連線 | 支援哪些通訊協定,例如 OPC UA?舊設備無法連線時有什麼替代方案? | 中小企業常有新舊設備混用 |
| 現場易用性 | 作業員完成一次報工需要幾個步驟?是否支援條碼、平板或觸控螢幕? | 現場不願使用是 MES 失敗的主因之一 |
| 客製與升級 | 客製功能在系統升級時是否會受影響?費用如何計算? | 過度客製會讓後續維護成本高漲 |
| 資料與資安 | 資料存放位置、備份方式、權限控管與帳號管理機制為何? | 生產資料與配方屬於重要營業資訊 |
| 導入與教育訓練 | 導入團隊配置、時程規劃、教育訓練與上線後支援方式為何? | 導入品質往往比軟體本身更影響成敗 |
若企業正在規劃數位轉型,也可留意政府相關補助計畫,申請資格與補助額度依主管機關最新公告為準,可參考 數位轉型補助指南。
MES 導入失敗的常見原因與對策
- 把 MES 當成 IT 專案:由資訊部門主導,生產與品保只是配合。對策:由生產或廠長擔任專案負責人,資訊部門負責技術支援。
- 基礎資料不正確:BOM、途程、標準工時錯誤,系統算出來的數字沒人相信。對策:導入前先花時間清理主檔資料。
- 現場輸入負擔太重:作業員每做一件事都要輸入多個欄位,結果事後補登、亂填。對策:設計流程時以「最少輸入」為原則,多用條碼與自動擷取。
- 一次導入全部功能:範圍太大,時程一再延誤,團隊失去信心。對策:分階段導入,每階段都有可見成果。
- 上線後沒人用數據管理:系統有了看板,主管開會仍然問「現在做到哪裡」。對策:把 MES 報表納入每日早會與每週生產會議,用數據檢討差異。
- 過度客製:把現有不合理的流程原封不動寫進系統。對策:導入前先檢討流程,能標準化的先標準化,可搭配 PDCA 循環持續優化。
用管理王系統支援 MES 導入專案與管理面需求
先說清楚:管理王是一站式企業 AI 管理系統,整合任務、CRM、行銷、客服、HR 與會計,本身並不是 MES,也不提供設備連線或現場報工功能。但 MES 導入本身是一個跨部門的大型專案,而工廠的管理面需求也不只在現場,以下功能可以在旁邊發揮作用:
- 專案管理:MES 導入涉及需求盤點、選型、試點、擴大等多個階段,可用專案管理拆解里程碑與各部門負責事項,追蹤導入進度。
- 任務管理:導入過程中的主檔清理、SOP 修訂、教育訓練安排等工作,可以指派負責人與期限,避免準備工作拖延影響上線。
- 採購系統與簽核流程自訂:系統採購、設備與條碼器材的請購與核准,可以依公司權責設定簽核流程,留下完整的採購與核准紀錄。
MES 常見問題
MES 和 ERP 可以只選一個嗎?
兩者管理範圍不同。ERP 管訂單、物料、成本與財務,MES 管現場生產執行。多數企業會先導入 ERP,再依現場管理需求評估 MES。部分 ERP 提供簡易的報工功能,若需求單純可以先用 ERP 處理,但追溯、即時看板與設備連線等需求,通常需要 MES。
中小企業導入 MES 需要多久?
時程取決於功能範圍、產線數量、ERP 介接與設備連線的複雜度,以及基礎資料的完整程度。建議以分階段方式規劃,先用一條產線試點,確認效益後再擴大,實際時程請以需求盤點後的專案計畫為準。
舊設備沒有通訊介面,還能導入 MES 嗎?
可以。MES 的報工可以透過條碼掃描、平板或觸控螢幕由人員操作,不一定要設備自動連線。部分舊設備也可以加裝感測器或資料擷取裝置取得訊號,可行性需要由廠商現場評估。
MES 和 MOM 有什麼差別?
MOM 製造營運管理是 ISA-95 第三層的整體概念,涵蓋生產、品質、庫存與維護四大類營運活動。MES 是其中最核心的系統,實務上很多 MES 產品已經包含品質、倉儲或保養等功能,兩個名詞常被混用。
導入 MES 一定能提升效率嗎?
不一定。MES 提供的是現場數據與管理工具,效益取決於基礎資料是否正確、現場是否確實使用,以及管理者是否根據數據改善。沒有流程標準化與管理紀律配合,系統本身無法自動帶來改善。
雲端 MES 和地端 MES 怎麼選?
雲端方案通常前期投入較低、維護由廠商負責;地端方案資料在自己機房,客製與設備整合彈性較大。選擇時應考量網路穩定性、設備連線需求、資安要求與內部資訊人力,並與廠商確認資料存放與備份方式。
結論:MES 的關鍵是先把現場管好,再把現場數位化
MES 是串起 ERP 與工廠現場的關鍵系統,能讓生產進度、品質、追溯與設備績效即時透明。但對中小製造業而言,導入 MES 的成敗往往不在軟體,而在基礎資料、現場流程標準化與管理者是否用數據做決策。建議老闆先用本文的需求訊號與準備度清單自我評估,從最痛的問題與一條產線開始試點,分階段擴大,讓每一筆投資都有可量測的回報。想了解 MES 與其他生產管理工具的整體關係,可參考 2026 中小企業生產管理總覽。
導入 MES 前,先做一次生產管理診斷
很多企業在評估 MES 時,真正需要的其實是先釐清流程與管理指標。戰國策戰勝學院提供企業顧問輔導服務,可協助製造業者進行生產管理現況診斷、流程梳理、基礎資料與 SOP 盤點,並協助整理系統需求與導入規劃,讓企業在投資系統前先打好基礎。若需要提升生管與現場主管的數據管理能力,也可搭配企業內訓課程。
想讓生產管理真正落地、看得到成效?
戰國策戰勝學院提供企業顧問輔導與企業內訓,從制度規劃、流程改善到主管培訓,協助企業把管理做對、做出成果。
戰國策戰勝學院|mo.com.tw|免付費專線 0800-003-191|LINE ID:@119m|顧問輔導服務|企業內訓服務
資料來源:ISA:ISA-95 Standard、ISA InTech:The ISA-95 Enterprise-Control System Integration standards、MESA International:History of the MESA Models、Manufacturing execution system、OPC Foundation:OPC Unified Architecture