
重點摘要:TPM(Total Productive Maintenance,全面生產保全)是一套讓「設備不再成為瓶頸」的全員參與管理方法,起源於日本,由中島清一(Seiichi Nakajima)推廣,並由日本設備維護協會(JIPM)發展成八大支柱架構。
對中小製造業來說,TPM 的關鍵不在買新機台,而是讓操作員負責日常清掃、點檢、加油的自主保全,讓保養人員專心做計畫保全與改善,再用 OEE 等數字檢驗成果。導入建議從一條模範線開始,以 6 到 12 個月為一個循環,先把故障與小停機降下來,再逐步擴大到品質、安全與辦公室。
「訂單明明接得到,機台卻三天兩頭停機;保養課永遠在救火,生產課永遠在抱怨。」這是我們在工廠診斷時最常聽到的老闆心聲。很多企業把設備問題當成維修課的事,結果維修人員疲於奔命,操作員則認為「壞了叫人修」天經地義。TPM 要改變的,正是這種分工心態。
本文不談抽象理論,而是用顧問現場推動的角度,說明 TPM 是什麼、八大支柱各管什麼、自主保全七步驟怎麼落地、設備保養制度怎麼設計,以及老闆最在意的成本、時程與成效衡量方法。讀完你可以直接拿去規劃第一條模範線。
TPM 是什麼?為什麼老闆不能只把它丟給保養課?
TPM 是 Total Productive Maintenance 的縮寫,台灣常譯為「全面生產保全」或「全員生產保養」。依據公開的歷史資料,中島清一在 1950 到 1970 年代間把美式預防保養(PM)與日本現場的全員參與文化結合,1971 年由日本電裝(Nippondenso)率先應用並獲得當時的 PM 獎項,日後 JIPM 將其擴充為八大支柱,獎項也演變為今日的 TPM 獎。
TPM 的核心精神可以濃縮成一句話:讓設備的每一分鐘都產出合格品,而且這件事由全公司一起負責。它追求的是「零故障、零不良、零災害」的方向性目標,用來檢驗成效的主要指標是 OEE(設備綜合效率)。
為什麼不能只丟給保養課?因為設備損失的源頭大多不在保養課:
- 螺絲鬆動、漏油、粉塵堆積,第一個看到的是操作員,不是保養人員。
- 換線時間太長,牽涉到生管排程、治具設計與作業標準。
- 不良品反覆出現,需要品保、製程工程與現場一起追根究柢。
- 新機台買進來就難保養,是採購與工程在規格階段就沒有把維護性納入。
所以 TPM 一定是「由上而下宣示、由下而上執行」的全員運動。老闆如果不親自出席啟動會、不定期巡視模範線,現場很快就會把它當成又一個口號。
TPM 八大支柱分別在做什麼?
JIPM 發展出的八大支柱,是 TPM 最常被引用的架構。很多人背得出名稱,卻不知道每根支柱要由誰負責、交出什麼成果。下表用中小企業組織來對應:
| 支柱 | 要解決的問題 | 建議主責單位 | 具體交付成果 |
|---|---|---|---|
| 自主保全 | 設備劣化沒人發現、基本條件不足 | 生產課(操作員) | 清掃點檢加油基準書、點檢表、異常標籤紀錄 |
| 個別改善(重點改善) | 慢性損失、瓶頸設備效率低 | 製程工程與跨部門小組 | 改善專案報告、損失樹分析、改善前後數據 |
| 計畫保全 | 突發故障、救火式維修 | 保養課 | 年度保養計畫、備品清單、故障履歷、MTBF 與 MTTR 追蹤 |
| 教育訓練 | 操作員不懂設備、技能斷層 | 人資與各課主管 | 技能盤點表、一點課程(OPL)、技能檢定 |
| 初期管理(設備前期管理) | 新設備難保養、量產爬坡慢 | 工程與採購 | 設備規格檢核表、維護性需求清單、驗收標準 |
| 品質保全 | 設備條件造成的不良 | 品保與製程工程 | 品質條件設定表、零不良條件管理 |
| 安全衛生與環境 | 設備相關事故與環境風險 | 職安單位 | 危害辨識、設備安全對策、虛驚事件紀錄 |
| 間接部門效率化(辦公室 TPM) | 行政流程拖慢生產 | 管理部、生管、採購 | 流程盤點、簽核時效、文件標準化 |
中小企業資源有限,不必八根柱子同時起跑。我們通常建議的順序是:自主保全加計畫保全先行(把故障降下來),個別改善同步(挑一個最痛的損失做專案),教育訓練貫穿全程,等前三者穩定後再展開品質保全、初期管理與辦公室 TPM。很多教材把 5S 視為 TPM 的地基,如果現場連工具定位都做不到,建議先參考 5S 管理實務做法打底。
自主保全七步驟怎麼做?操作員真的會願意做嗎?
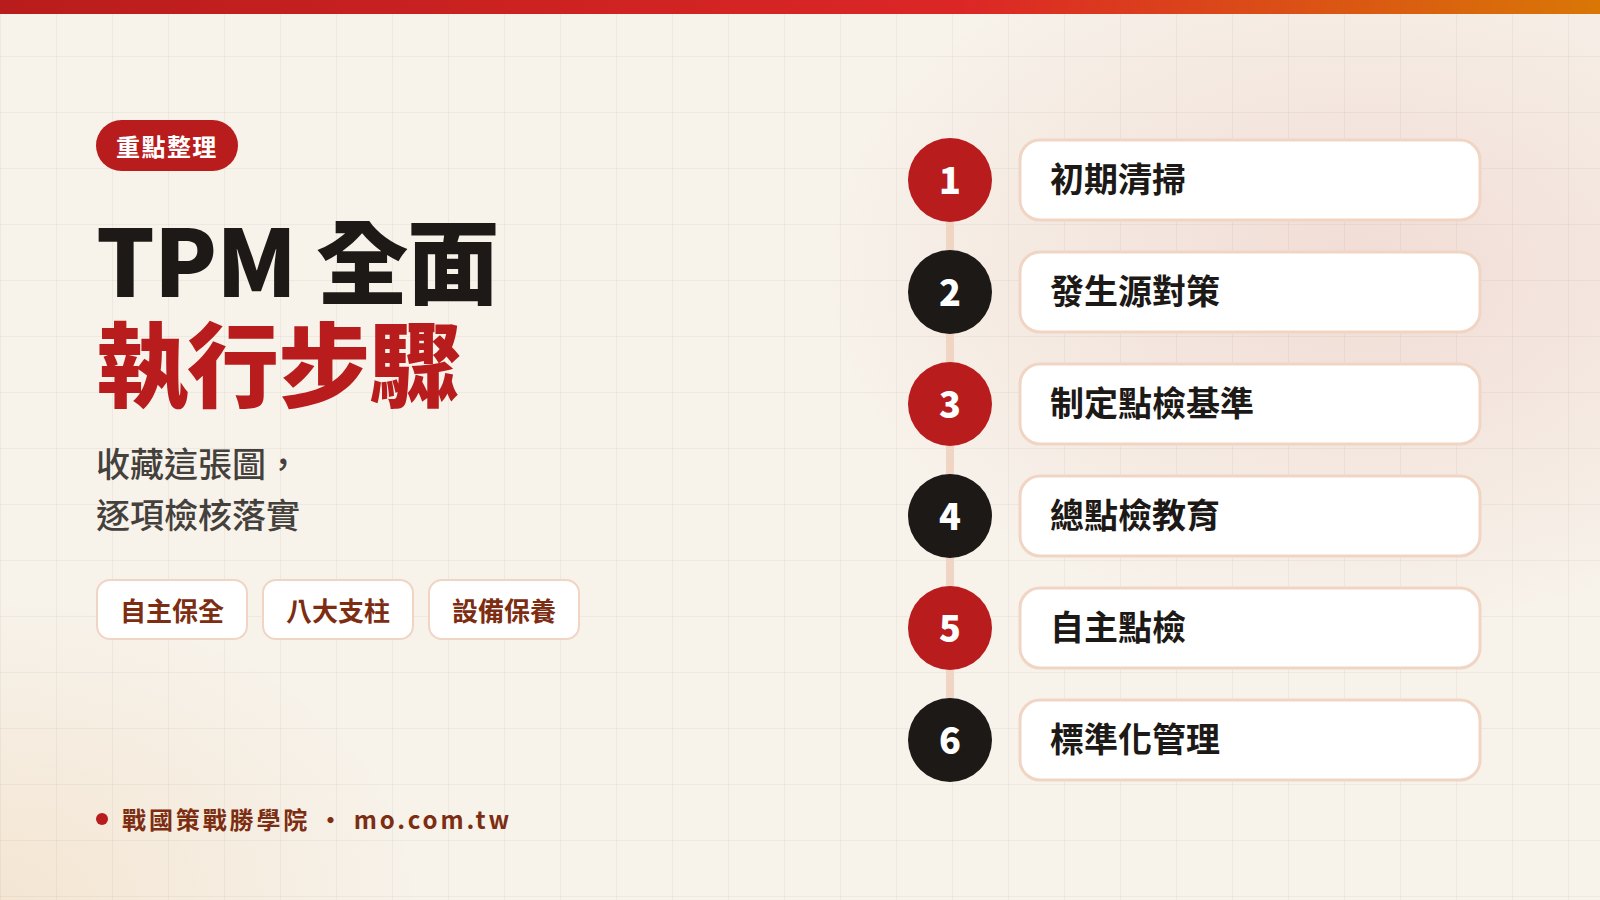
自主保全(日文 Jishu Hozen)是 TPM 最具代表性、也最容易失敗的一根支柱。它的意思不是「操作員自己修機器」,而是讓操作員具備「發現異常」的能力,負責清掃、點檢、加油、鎖緊等基本條件維持。JIPM 的做法分為七個步驟:
- 初期清掃:把設備徹底清乾淨,清掃的目的是「點檢」,在擦拭過程中找出鬆動、裂痕、漏油、異音,並掛上異常標籤。
- 發生源及困難部位對策:針對油污、粉塵、切屑的發生源加裝防護,並改善難清掃、難點檢的部位,縮短清掃時間。
- 制定自主保全暫定基準:把清掃、點檢、加油的部位、方法、週期、時間寫成基準書,讓每一班都照同一套標準做。
- 總點檢:由保養人員依設備系統(潤滑、氣壓、油壓、電氣、驅動等)教導操作員結構與原理,操作員依教材實際點檢。
- 自主點檢:操作員依總點檢學到的知識修正基準書,整合清掃、點檢、加油的工作,達成在限定時間內完成。
- 標準化:把管理範圍從設備擴大到周邊,例如治工具、物料放置、品質條件與作業標準。
- 自主管理徹底:操作團隊能自行設定目標、分析數據、提出改善,形成持續改善的習慣。
讓操作員願意做的三個關鍵
現場最常聽到的反彈是:「我是來生產的,不是來掃地的。」要突破這種阻力,靠的不是口號,而是設計:
- 給時間:把每班開工前 10 到 15 分鐘的點檢時間正式排進產能計畫,不要讓操作員「趕產量又要做點檢」。
- 給工具:點檢表要看圖就懂,在設備上做目視化標示,例如油位上下限、儀表正常範圍綠色區域、螺絲對位線。
- 給回饋:操作員掛出的異常標籤,保養課要在約定期限內處理並回覆,否則第二次就沒人掛了。
異常標籤怎麼管?
建議分兩種顏色:一種是操作員自己可以處理的(例如清掃、鎖緊),另一種是需要保養人員處理的(例如更換軸承、電氣異常)。每週統計「掛出數、已處理數、平均處理天數」,這三個數字是判斷自主保全有沒有真的在運作最直接的證據。
計畫保全與設備保養制度要怎麼設計?
自主保全負責「日常的基本條件」,計畫保全則是保養課的主戰場。很多中小企業的保養制度只有「壞了修」(事後保養,BM)和「每年大保養一次」,中間缺乏依設備重要度分級的策略。以下是常見保養方式的比較:
| 保養方式 | 做法 | 適用設備 | 優缺點 |
|---|---|---|---|
| 事後保養(BM) | 壞了再修 | 便宜、有備機、停機影響小的設備 | 平時成本最低,但突發停機無法預期 |
| 預防保養(定期保養,TBM) | 依時間或使用次數定期更換、檢查 | 劣化週期穩定的設備與零件 | 可排程、好管理,但可能過度保養 |
| 狀態基準保養(CBM) | 依振動、溫度、電流等狀態判斷保養時機 | 關鍵瓶頸設備、昂貴主軸與馬達 | 精準,但需要量測工具與判讀能力 |
| 改良保養(CM) | 改善設計弱點,讓故障不再發生 | 反覆發生相同故障的設備 | 根治問題,需工程能力與預算 |
| 保養預防(MP) | 在採購與設計階段就納入維護性 | 即將採購或自製的新設備 | 影響最深遠,屬於初期管理支柱範疇 |
設備重要度分級:ABC 三級
建議先把全廠設備依「停機對交期的影響、對品質的影響、對安全的影響、維修成本」四項評分,分成 A、B、C 三級。A 級(瓶頸、無備機)採定期保養加狀態監測;B 級採定期保養;C 級可以接受事後保養。這樣保養課的人力才會花在刀口上。
保養制度的五份基本文件
- 設備台帳:設備編號、規格、位置、購入日期、重要度等級、供應商聯絡方式。
- 年度保養計畫:依週、月、季、年列出保養項目,排入生產計畫的停機時段。
- 保養工單與履歷:每次保養或維修都要記錄現象、原因、處置、更換零件、停機時間。
- 備品管理表:關鍵備品的安全庫存、採購前置時間、存放位置。
- 故障分析報告:重大或重複故障要做根因分析,可搭配 魚骨圖要因分析找出人、機、料、法、環的真正原因。
兩個保養課必看的指標
MTBF(平均故障間隔時間)= 總運轉時間 ÷ 故障次數,數字越大代表設備越可靠。MTTR(平均修復時間)= 總維修時間 ÷ 故障次數,數字越小代表修復能力越好。假設某台沖床一個月運轉 400 小時、故障 4 次、總維修時間 8 小時,MTBF 為 100 小時,MTTR 為 2 小時。TPM 推動後應該看到 MTBF 逐月上升、MTTR 逐月下降。
中小企業導入 TPM 要多久?建議的四階段路線圖
TPM 是長期體質工程,不是三個月就能結案的專案。依我們輔導經驗整理,中小企業比較務實的路線圖如下(實際時間依工廠規模、設備數量與人力而異):
| 階段 | 參考期間 | 主要工作 | 完成判定 |
|---|---|---|---|
| 一、準備期 | 約 1 至 2 個月 | 老闆宣示、成立推動委員會、現況診斷、選定模範線、建立 OEE 基準值 | 有推動組織圖、年度目標與模範線現況數據 |
| 二、模範線導入期 | 約 3 至 6 個月 | 模範線執行自主保全步驟一至三、保養課建立設備台帳與保養計畫、啟動一個個別改善專案 | 點檢基準書上線、異常標籤處理率穩定、模範線故障次數下降 |
| 三、水平展開期 | 約 6 至 12 個月 | 複製到其他產線、展開總點檢教育、建立技能檢定與 OPL 制度 | 半數以上產線完成步驟三、技能盤點表完成 |
| 四、深化與擴大期 | 第二年起 | 自主保全步驟四至七、品質保全、初期管理、辦公室 TPM | OEE 與 MTBF 持續改善,TPM 納入年度經營計畫 |
推動組織怎麼搭?
建議由總經理或廠長擔任推動委員會主委,下設 TPM 推動辦公室(可由一位專職或兼職的推動幹事負責),各支柱指定一位主責主管。每月召開一次推動會議,檢討各支柱進度與指標;每季由老闆親自巡視模範線並給予表揚。推動會議的決議與待辦事項一定要追蹤到結案,這是 PDCA 循環在 TPM 推動上的直接應用。
模範線怎麼選?
選模範線有三個原則:一是問題夠明顯,改善成果看得見;二是主管有意願、團隊相對穩定;三是不要選最複雜、最老舊的設備,避免第一仗就陷入苦戰。模範線的任務是證明「這套方法在我們公司行得通」,然後讓其他產線來觀摩學習。
TPM 的成效要用哪些數字衡量?
沒有數字的 TPM,最後只會變成「大掃除運動」。建議老闆盯住以下三層指標:
- 結果指標:OEE、故障停機時數、MTBF、MTTR、不良率、換線時間。OEE 的完整計算方式與六大損失分類,可以參考 OEE 計算完整教學。
- 過程指標:點檢表執行率、異常標籤掛出數與處理率、保養計畫達成率、OPL 完成數、技能檢定通過人數。
- 財務指標:維修費用、外修費用、備品庫存金額、因停機造成的加班費與延遲交貨。
一般文獻常把 OEE 85% 視為「世界級」水準,這個基準來自中島清一在 TPM 推動時的觀察,但它比較適合當作方向,不適合當作所有產業、所有設備的硬性目標。務實的做法是先量出自己的基準值,再設定每季可達成的改善幅度。
成效評估的時間感
過程指標通常在一到三個月內就會改變,結果指標則需要較長時間才會穩定反映。老闆如果第二個月就要求 OEE 大幅提升,現場很容易為了數字而「美化紀錄」。建議前半年以過程指標考核為主,半年後再逐步加重結果指標的權重。
推動 TPM 最常見的 7 個失敗原因與對策
- 把 TPM 當成大掃除:只做初期清掃,沒有做發生源對策與基準書。對策:每次清掃都要求掛出異常標籤,並統計處理率。
- 老闆只出席啟動會:三個月後現場判斷「老闆不在乎了」。對策:把 TPM 巡視排進老闆的固定行程。
- 點檢時間沒有排進產能:操作員被迫在趕貨與點檢之間二選一。對策:生管排程正式扣除點檢時間。
- 保養課不回應異常標籤:操作員熱情被消耗殆盡。對策:訂出處理時限並公開看板。
- 點檢表項目太多:每天要勾 50 項,最後變成一次全勾。對策:依設備重要度精簡,重點項目附照片與判定基準。
- 只有教育訓練、沒有技能檢定:上完課就結束。對策:建立技能盤點表,定期實作檢定。
- 沒有和績效制度連結:做得好與做不好沒有差別。對策:把模範線成果納入團隊獎勵,並在公開場合表揚。
自我檢核清單
- 是否已有書面的 TPM 年度目標與推動組織?
- 每台 A 級設備是否都有點檢基準書與保養計畫?
- 異常標籤是否有統計,且處理率超過八成?
- 故障紀錄是否能算出 MTBF 與 MTTR?
- 操作員是否能說出所操作設備的三個關鍵點檢部位?
- OEE 是否每週由現場自行計算並張貼?
用管理王系統落實 TPM 的日常追蹤
TPM 推動最大的挑戰之一,是大量的保養計畫、點檢紀錄、教育訓練與改善待辦事項容易散落在紙本與 Excel 之間。管理王是一站式企業 AI 管理系統,以下幾個功能可以協助 TPM 的管理面:
- 任務排程與排程日曆:把每週、每月、每季的定期保養項目設定為週期任務,指派給負責的保養人員,到期自動提醒,避免保養計畫「寫了沒做」。
- 任務管理:操作員發現的異常可以開成任務指派給保養課,追蹤處理狀態與完成時間,方便每週統計異常處理率。
- 教育訓練:把總點檢教材、一點課程與技能檢定紀錄集中管理,掌握每位操作員的訓練進度。
- AI 知識庫:把設備手冊、故障排除經驗、點檢基準書整理成知識庫,新進人員遇到問題可以快速查詢,降低經驗只存在老師傅腦中的風險。
要提醒的是,管理王是管理與協作平台,並不是直接連接機台的設備監控系統;設備即時數據的自動擷取需要另外的工控或 MES 方案,相關比較可參考 MES 製造執行系統介紹。
TPM 常見問題
TPM 和 TQM、精實生產有什麼不同?
TPM 的焦點是設備與其相關損失,透過全員參與讓設備效率最大化;TQM 是全面品質管理,焦點在品質與顧客滿意;精實生產則聚焦於消除整體價值流的浪費。三者精神相通、可以互補,許多工廠會把 TPM 當成精實生產中穩定設備的基礎。
沒有專職保養人員的小工廠能做 TPM 嗎?
可以,而且更需要。小工廠可以先從自主保全步驟一到三做起,讓操作員負責清掃點檢加油,再委外或由資深技師負責定期保養。重點是建立設備台帳、點檢表與故障紀錄,先讓問題看得見。
導入 TPM 一定要請顧問嗎?
不一定。如果公司內部已有熟悉 TPM 的主管,可以自行推動。顧問的價值在於提供診斷、方法與節奏感,並以第三方角色協調部門衝突。是否需要外部協助,可依內部能量與時程壓力判斷。
自主保全會不會讓操作員做太多保養人員的工作?
自主保全的範圍以清掃、點檢、加油、鎖緊與異常發現為主,屬於維持設備基本條件,並不是要操作員負責拆裝維修。涉及電氣、高壓、精密調整的作業仍應由專業保養人員執行,並須符合職業安全衛生相關規定。
TPM 推動多久會看到 OEE 提升?
過程指標通常在數週到數月內就會改善,OEE 的穩定提升則視設備狀況與損失結構而定。建議先建立基準值,以季為單位檢視趨勢,不要追求單月的跳躍。
TPM 和 ISO 9001 可以一起推嗎?
可以。ISO 9001 要求組織管理影響產品符合性的基礎設施,包含設備維護,TPM 的保養計畫與紀錄正好可以作為佐證。兩者整合可以參考 ISO 9001 品質管理系統指南。
結論:TPM 是讓設備與人一起變強的長期工程
TPM 不是一次性的大掃除,也不是保養課的專屬任務,而是透過八大支柱,讓操作員、保養人員、工程、品保與管理部門一起對設備效率負責。中小企業最務實的起點,是選一條模範線,從自主保全與計畫保全做起,用 OEE、MTBF、MTTR 與異常處理率檢驗成果,再逐步水平展開。只要老闆持續關注、制度給足時間與資源,TPM 帶來的會是更穩定的交期、更低的維修成本,以及一支懂設備、會改善的現場團隊。想看完整的生產管理架構,可以回到 中小企業生產管理總覽。
需要協助規劃 TPM?戰國策戰勝學院的企業內訓與顧問輔導
TPM 成敗的關鍵在人:主管是否懂得推動、操作員是否具備點檢能力、保養人員是否會教。戰國策戰勝學院自 2000 年成立以來,持續為企業提供管理課程與顧問服務,可以依貴公司的設備型態與組織現況,規劃 TPM 觀念、自主保全實務、現場改善與主管推動力等企業內訓課程,讓幹部與現場人員用同一套語言推動改善。若需要從現況診斷、推動組織到制度文件的整體協助,也可以進一步了解顧問輔導服務。
想讓生產管理真正落地、看得到成效?
戰國策戰勝學院提供企業顧問輔導與企業內訓,從制度規劃、流程改善到主管培訓,協助企業把管理做對、做出成果。
戰國策戰勝學院|mo.com.tw|免付費專線 0800-003-191|LINE ID:@119m|顧問輔導服務|企業內訓服務
資料來源:Wikipedia:Total productive maintenance、Wikipedia:Seiichi Nakajima、OEE.com:World-Class OEE、Reliability Magazine:Autonomous Maintenance Guide、AllAboutLean:TPM Pillars Overview